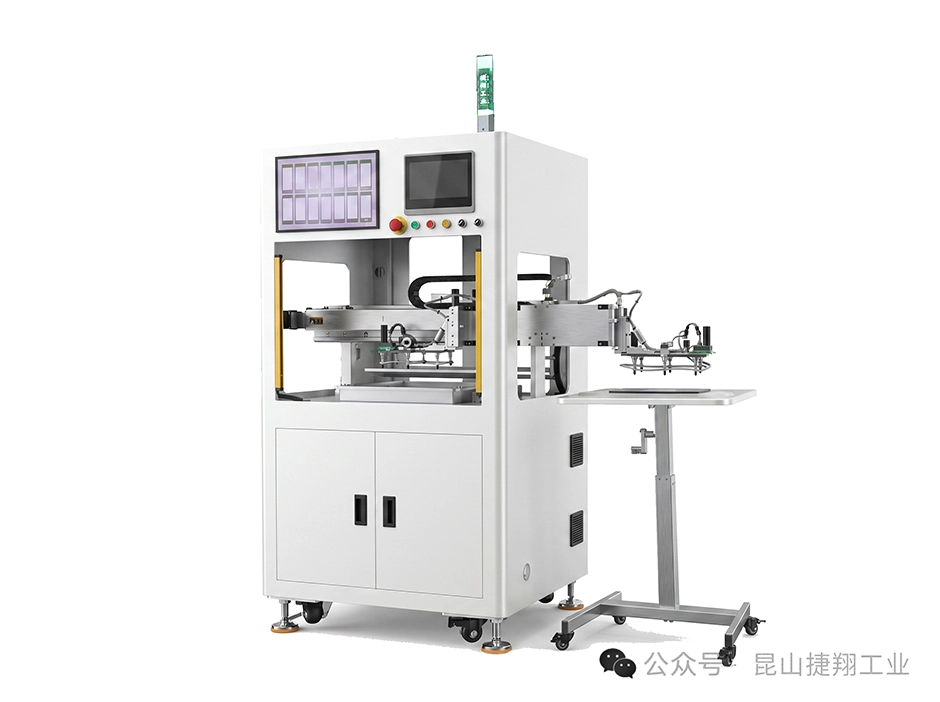
在丝印产线,每一秒的节拍提升,都直接对应着产能的增长。客户要求CT<14s,捷翔最新迭代的面板外观检测设备,交出的答案是:9秒/片。这款设备通过对搬运模组与视觉系统的双重优化,将单件检测节拍压缩了35%以上。
一、先看结果:9秒的节拍是怎么跑出来的?
整套动作被拆解为搬运模组取放料、视觉检测两大模块,核心逻辑就是把原本串行的等待时间全部“挤”出去。
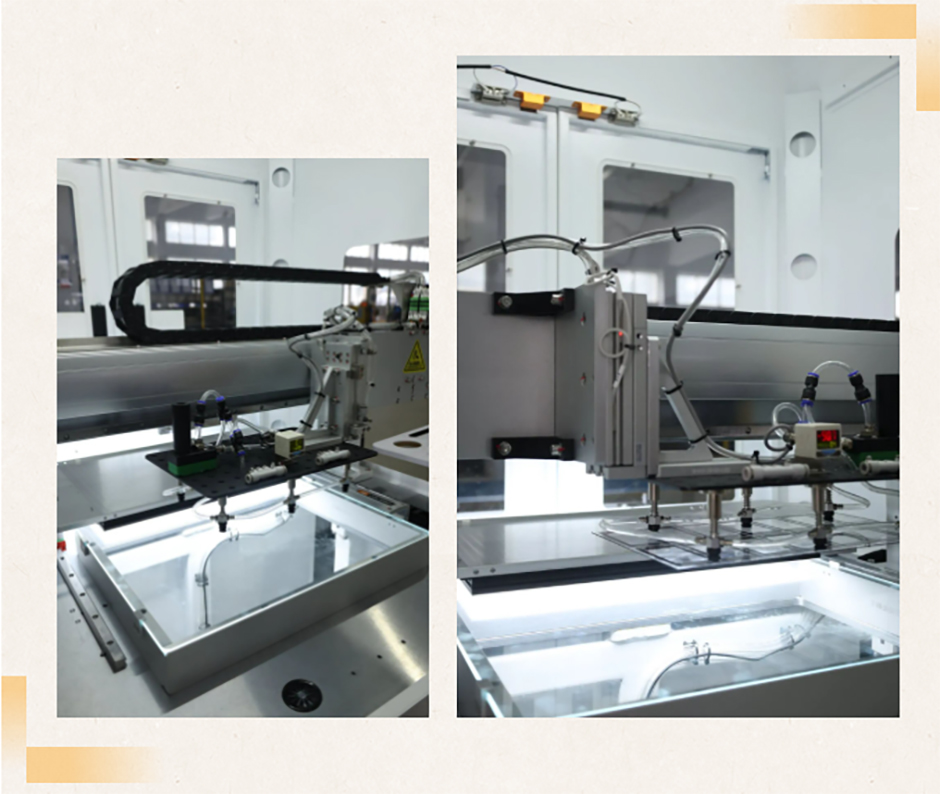
搬运模组的工作节奏非常紧凑:从丝印机滑台取料,到移至检测位放料,再到返回待机位,全程累计耗时7.5秒。最关键的设计在于,搬运模组在5.5秒完成放料后,不需要等待视觉检测结束,立刻启动返回动作,相当于“跑一个来回的时间,干了取料加放料两件事”。
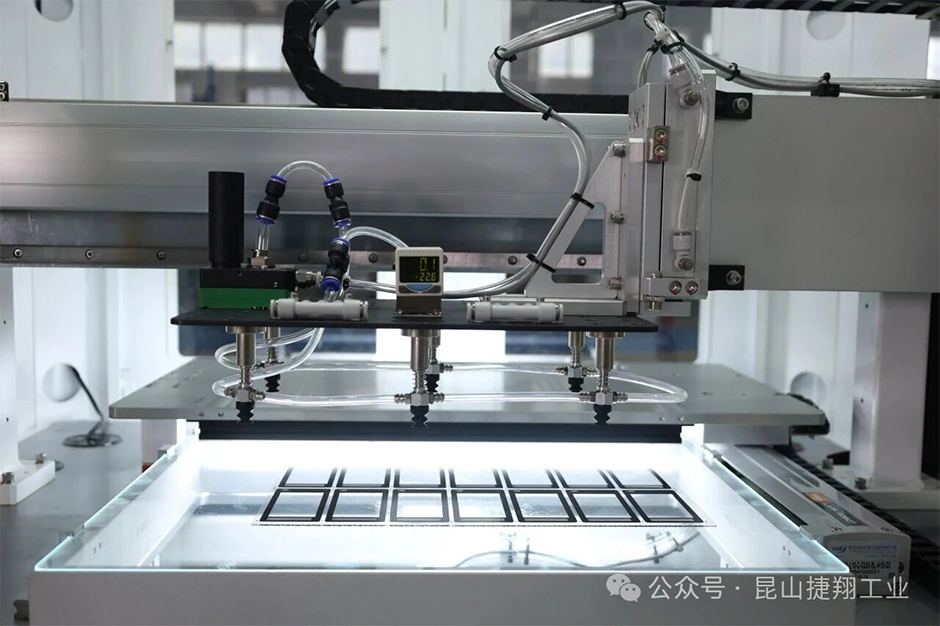
而视觉检测模块则完全嵌入了这个时间窗口里:从5.5秒开始,面光源滑台移出打光,下相机同步采集图像,检测完成后面光源滑回原点,整套流程累计耗时3.5秒,与搬运模组的后半段动作完全并行,互不干扰。没有多余的等待空耗,最终整线CT稳定在9秒左右,远低于客户要求的14秒标准,为产线提效预留了充足空间。
二、搬运模组的“零等待”路径设计
传统设备的搬运模组往往要等检测完成才能返回,而我们将搬运路径做了双向并行优化。
取料阶段,气缸下降仅需0.5秒,吸取产品耗时1秒,气缸抬起再花0.5秒,整套取料动作被压缩到2秒以内。放料阶段同样做了精细化拆分,气缸下降、放料、抬起的动作被分配到不同时间节点,避免动作堆积导致的节拍拖沓。
更重要的是往返路径的无冗余设计:取料后搬运模组直接移动至检测位,耗时2秒;放料完成后无需停留,立刻启动返回丝印机下料位的动作,同样耗时2秒。整个往返过程没有无效等待,把每一秒都用在有效动作上。
三、视觉系统的“无缝衔接”逻辑
除了搬运效率的提升,视觉检测环节的并行设计是压缩CT的另一关键。
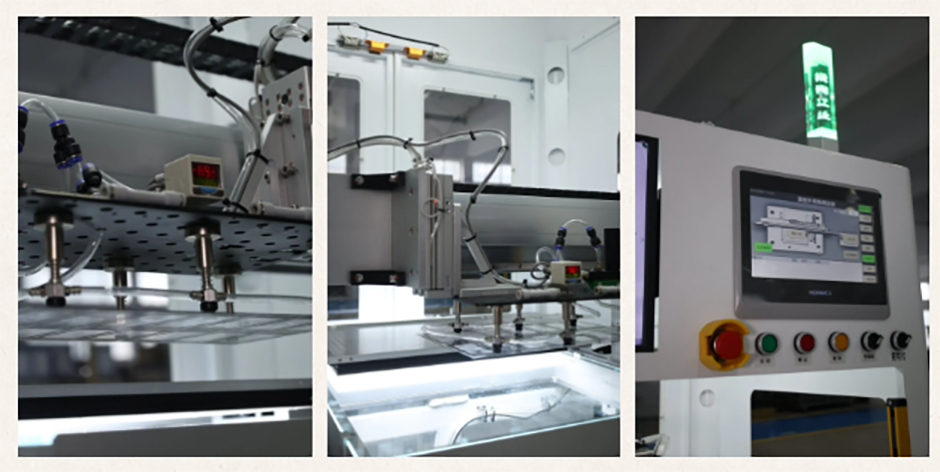
当搬运模组在5.5秒完成放料后,视觉系统同步启动:面光源滑台移出到位打光耗时1秒,下相机采集图像、识别偏移、溢出、脏污等丝印缺陷耗时1.5秒,检测完成后面光源滑台再回原点耗时1秒。整个检测过程完全嵌入搬运模组返回的时间窗口里,既保证了检测精度,又没有额外占用整线节拍。
同时升级了面光源滑台结构,打光位置更精准,相机成像更稳定,不会因为追求速度牺牲检测准确率,真正做到了“又快又准”。
四、为什么CT优化对丝印产线这么重要?
很多客户会问:从14秒到9秒,真的有那么大区别吗?我们算一笔简单的账:按单班10小时计算,14秒节拍下单班产能约2571片,而9秒节拍下单班产能约4000片,单班就能多产出1429片,产能提升超过55%。如果是全天24小时运转,相当于每天多产出超3400片,一年就能为客户创造数百万的额外产能价值。
更重要的是,这款设备可直接对接丝印机滑台和客户现有轨道,无需改造产线,落地即可提效,投入产出比非常清晰。
五、不止于快:捷翔的自动化迭代逻辑
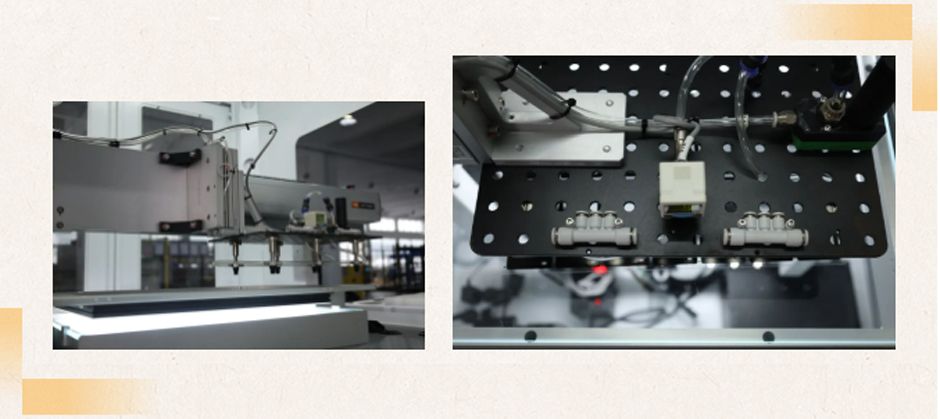
我们把升级的重心始终放在“客户真实产线的痛点”上:兼容最大350×250mm的亚克力面板,适配多数丝印产品尺寸;检测精度覆盖丝印偏移、溢墨、脏污等常见不良,NG自动报警,减少人工复检成本;结构布局更紧凑,开孔尺寸预留合理,方便客户现场安装调试。
在捷翔的研发理念里,“快”从来不是唯一目标,稳定、精准、适配产线,才是自动化设备的核心价值。